


5-axis ofukula pakati pa makinaakhala zida zofunika kwambiri popanga zinthu zapamwamba chifukwa cha kuthekera kwawo kopanga zinthu molunjika bwino kwambiri. Kulondola kwawo pakupanga sikungotsimikizira mtundu wa chinthu chokha komanso kumayimira mpikisano wa zidazo. Kukwaniritsa makina olondola kwambiri amenewa kumadalira khama logwirizana la zinthu zosiyanasiyana, kuphatikizapo kapangidwe ka makina, makina a CNC, ndi kuzindikira ndi kulipira, kupanga dongosolo lotsimikizika bwino komanso lokwanira. Kusanthula mwatsatanetsatane kwa ulalo uliwonse wofunikira kukuthandizani kumvetsetsa mfundo zake zazikulu komanso ukadaulo wapamwamba.
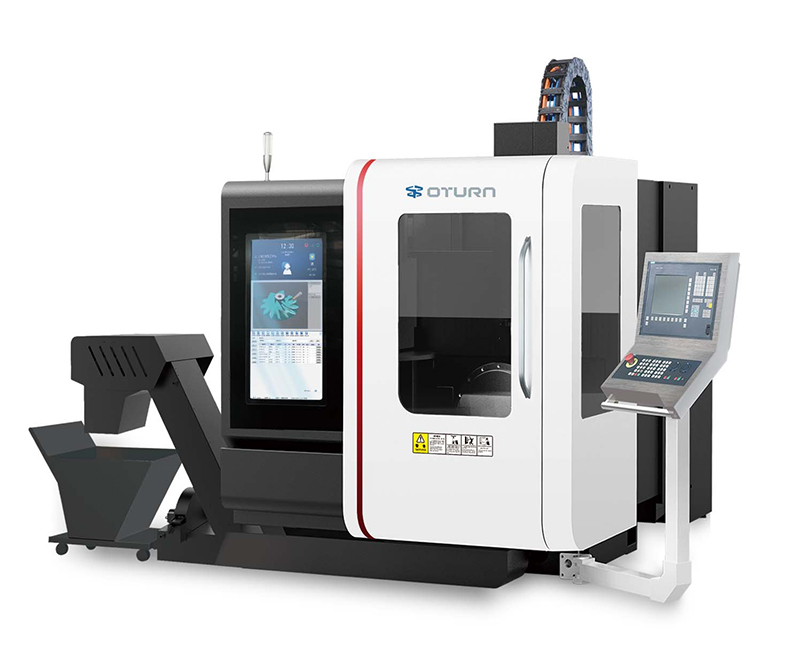
IKapangidwe Kolimba kwa Kapangidwe ka Makina: Maziko Olimba a Kulondola
Kulimba kwa kapangidwe ka makina kumatsimikizira mwachindunji kukhazikika kwa zida ndi kukana kwa kusintha kwa makina panthawi yopangira makina.5-axis VMC, bedi ndi mzati zimagwira ntchito ngati "chimango" cha makina onse. Nthawi zambiri amapangidwa ndi chitsulo chopangidwa ndi miyala kapena granite champhamvu kwambiri. Kuchiza ukalamba kumachotsa bwino kupsinjika kwamkati ndipo kumachepetsa kwambiri kusintha komwe kumachitika chifukwa cha kudula katundu. Zigawo zoyendetsera msewu ndi zoyendetsa screw ndi zofunika kwambiri kuti zitsimikizire kulondola kwa kuyenda kwa mzere, zomwe zimafuna kuwongolera kolondola kwa mbali zonse. Ma guides ozungulira amagwiritsa ntchito preload kuti athetse backlash ndikuwonjezera kulimba kwa malo. Ma screw a mpira amagwiritsa ntchito kapangidwe ka preload ka double-nut kuti athetse bwino backlash ndikuchepetsa zolakwika zotumizira. Dongosolo lothandizira ma axes ozungulira (monga A-axis ndi C-axis) ndilofunika kwambiri. Ma cross-axis roller bearing ndi ma worm gear olondola kwambiri amagwiritsidwa ntchito kuti athe kupirira radial ndi axial loads pamene akusunga rotational clearance mkati mwa angular range kuyambira masekondi angapo mpaka makumi a masekondi, zomwe zimapangitsa kwambiri angular positioning accuracy. Gawo la spindle limathandizidwa ndi ma ceramic bearing olondola kapena aerostatic bearing. Dynamic balancing imatsimikizira kuti radial runout ndi axial play zimayendetsedwa mpaka mulingo wa micron panthawi yozungulira mwachangu, kuteteza kugwedezeka kuti kusakhale gwero la cholakwika cha machining.
II. Kulamulira Molondola kwa Dongosolo la CNC—“Ubongo” wa Molondola
Kulondola kwa makina opangira ma axis asanu sikudalira kokha kulimba kwa makina komanso kuwongolera kolondola kwa kayendedwe ka makina a CNC. Makinawa amawerengera njira ndi liwiro la mzere uliwonse nthawi yeniyeni ndipo, kudzera mu ma algorithms ophatikizira, amapanga njira yoyenda mosalekeza komanso yosalala, kuonetsetsa kuti njira yoyendetsera zida ikukwaniritsa zofunikira pakupanga. Ukadaulo wowongolera wa Feedforward umaneneratu njira yoyendetsera ndikusintha kutulutsa kwa injini ya servo pasadakhale, kuchepetsa kwambiri zolakwika zotsatirazi.
Dongosolo loyankha malo limagwiritsa ntchito sikelo yapamwamba kapena encoder kuti isonkhanitse deta yeniyeni ya malo a axis nthawi yeniyeni. Pophatikizidwa ndi algorithm yowongolera ya PID closed-loop, imakonza mwachangu kusinthasintha kwa malo, kusunga cholakwika cha malo mkati mwa milingo ya micron. Mu makina opangira ma axis asanu, makina a CNC amagwiritsa ntchito chitsanzo cha kinematic kuti asinthe molondola ma coordinates a ubale wovuta pakati pa ma axes ozungulira ndi olunjika ndipo amakwaniritsa kulondola kolondola kwa malo a zida nthawi iliyonse m'mlengalenga, kuonetsetsa kuti magwiridwe antchito ndi olondola kwambiri mu makina opangira ma axis asanu.
III. Njira Zopezera ndi Kulipira: Oteteza Kulondola Kwambiri
Kuyeza molondola komanso kulipira panthawi yake ndikofunikira kwambiri kuti zipangizo zikhale zolondola kwa nthawi yayitali. Zisanatumizidwe, zipangizozi ziyenera kuyesedwa mokwanira kuti ziwone ngati pali cholakwika choyimitsa, cholakwika chobwerezabwereza, komanso kuukira kwa axis iliyonse pogwiritsa ntchito zida zolondola kwambiri monga laser interferometers ndi ballbars. Izi zimatsimikizira kuti zolakwika zonse zamakina zalembedwa ndi kukonzedwa pogwiritsa ntchito njira ya digito kudzera mu CNC system parameter compensation.
Kukula kwa kutentha ndi kusintha kwa makina komwe kumachitika chifukwa cha kusinthasintha kwa kutentha ndi zoopsa zazikulu pakulondola kwa makina kwa nthawi yayitali. Zoseweretsa kutentha zimawunika kutentha kwa chipangizocho komanso kukwera kwa kutentha kwa spindle ndi njira zoyendetsera zinthu nthawi yeniyeni. Njira zolipirira kutentha, kuphatikiza ndi mitundu yodziwika bwino ya zolakwika za kutentha, zimachepetsa kwambiri momwe kutentha kumakhudzira kulondola kwa makina.
Kuyesa nthawi zonse n'kofunikanso kuti zinthu zizikhala zolondola. Kuyerekeza ndi zida zodziwika bwino komanso kutsimikizira mfundo zambiri pogwiritsa ntchito zida zowunikira molondola, kupotoka kolondola komwe kumachitika chifukwa cha kuwonongeka kwa makina kapena zinthu zotayirira kumatha kuzindikirika mwachangu, zomwe zimathandiza kuti zida zisinthidwe ndikukonzedwa kuti zitsimikizire kuti makinawo akugwira ntchito bwino kwa nthawi yayitali.
IV. Kuwongolera Mwadongosolo—Kuyambira pa Kukhazikika Kwambiri mpaka pa Kukhazikika Kosasinthika
Chitsimikizo cholondola cha5Malo opangira makina ozungulira a -axis ndi zotsatira za mgwirizano wogwirizana komanso wogwirizana wa zigawo zosiyanasiyana. Kapangidwe ka makina kamapereka maziko olimba, makina a CNC amalola kuwongolera kolondola kwa kayendedwe, ndipo njira yowunikira bwino komanso yolipirira imatsimikizira kulondola kwamphamvu.
Dongosolo lowongolera molondola kwambiri ili silimangotsimikizira kulondola kwa makina kokha pamene zida zili zosasunthika, komanso limalimbana bwino ndi zinthu zosiyanasiyana zosokoneza monga kugwedezeka, kusintha kwa kutentha, ndi kusinthasintha kwa katundu m'malo ovuta opangira makina, kukwaniritsa zofunikira kwambiri pamakina opangira zida zovuta.
Ndi kupita patsogolo kosalekeza kwa ukadaulo wopanga zinthu mwanzeru, ukadaulo wosinthira wophatikiza luntha lochita kupanga ndi kusanthula deta yayikulu wagwiritsidwa ntchito pang'onopang'ono, zomwe zayambitsa kupita patsogolo pakutsimikizira kulondola kwa5-axis machining centrer, kupititsa patsogolo luso lawo lopanga zinthu komanso mpikisano pamsika.
Mwachidule, kulondola kwakukulu kwa5Malo opangira makina ozungulira a -axis si chifukwa cha mwayi, koma chifukwa cha mgwirizano wogwirizana kwambiri komanso wosamala wa zipilala zitatu: kapangidwe ka makina, ma algorithms owongolera, ndi kuzindikira ndi kulipira. Pokhapokha pomanga ndi kukonza bwino dongosolo lotsimikizira molondolali ndi pomwe tingakwaniritse zofunikira zolondola kwambiri zopangira zinthu zapamwamba kwambiri pazinthu zovuta ndikupititsa patsogolo kupanga kwanzeru kufika pamlingo wapamwamba.
Kuti mudziwe zambiri, pitani ku EMO, Hall 15, Booth B54, Seputembala 22-27, 2025. Tidzawonetsa zatsopano5-ukadaulo wa makina ozungulira, chidziwitsokutembenukirazipangizo zamakono, ndipo kambiranani mozama ndi akatswiri amakampani. Tikukupemphani kuti mukambirane za tsogolo la kupanga zinthu mwanzeru ndikutsegula mutu watsopano mu makina opangidwa mwaluso kwambiri!
Nthawi yotumizira: Ogasiti-27-2025