


Kawiri Spindle CNC Lathe 208 Series


Kanema wa Zamalonda
Kapangidwe ka Zamalonda
Chiyambi
TurretDdongosoloPmagwiridwe antchito
Kapangidwe ka Y-axis kogwirizana ndi kolimba kwambiri, kolemera, ndipo kamagwira ntchito bwino kuposa Y-axis yolumikizirana.
·Kukonza bwino komanso kosalala kwa mawonekedwe a contour
·N'zosavuta kukonza malo opindika komanso ozungulira
Poyerekeza ndi "interpolation Y", "positive Y" ili ndi ubwino woonekeratu pa plane milling. "positive Y" Y-axis movement ndi perpendicular to X-axis ndipo ndi single-axis movement. "Interpolation Y" Y-axis movement ndi interpolate mzere wolunjika kudzera mu nthawi imodzi ya X-axis ndi Y-axis. Poyerekeza ndi "positive Y" kuti grinder plane ikhale yosalala, "positive Y" axis processing ndi yowala komanso yosalala.
MwachindunjiDyendaSyogwirizanaEmagetsiSpindle
Kulimba kwambiri, mphamvu yayikulu, kugwira ntchito bwino, kumaliza bwino, kulongosola bwino zinthu.
Zigawo zonse zazikulu za makina a CNC zimapangidwa ndi chitsulo chopangidwa ndi HT300 chomwe chimagwira ntchito mwamphamvu kwambiri.
Mbali za zida zamakina zokhala ndi ma spindle amagetsi oyendetsedwa mwachindunji
●Kulondola kwa malo a maginito a mphete yowonjezera (sine ndi cosine): masekondi 20 a arc,
Kulondola kwa C-axis indexing: masekondi 40 a arc
● Kuthamanga kwachangu poyankha poyambira, kusunga nthawi ya zida zamakina ndikukweza bwino mphamvu zopangira
● Katundu wochepa wodula, kusunga mphamvu ndi kusunga mphamvu, kuteteza bwino zida zamakina ndi moyo wautali wautumiki
● Kuchotsa bwino kugwedezeka kwa spindle, zotsatira zabwino zogwirizanitsa, kutha bwino, ndikuwongolera kutha kwa pamwamba pa zinthu zogwirira ntchito
(Ubwino wotembenuza m'malo mopera, mawonekedwe olimba, kuuma kwa pamwamba pa Ra 0.2μm)
· Mota ya spindle ili ndi makina oziziritsira kuti ichepetse mphamvu ya kutentha ndikuwonetsetsa kuti spindle ikupitiliza kugwira ntchito pa kutentha kosasintha.
(Kulondola kwa kuthamanga kwa mphuno kuli mkati mwa 0.002mm, kuonetsetsa kuti kulondola kwake kuli kokhazikika)
· Chopindika cholumikizidwa kumbuyo cholumikizidwa mwachindunji, chosavuta kuyika ndi kukonza
· A2-5: 7016AC-kutsogolo ziwiri kumbuyo ziwiri
· A2-6: kutsogolo NN3020+100BAR10S, kumbuyo NN3018
A2-8: kutsogolo NN3024+BT022B*2, kumbuyo NN3022
Zolemera-DutyCastIronBaseAnd Czinthu
Ma castings onse amakonzedwa bwino pogwiritsa ntchito finite element analysis (FEA) kuti achepetse kupotoka ndi mphamvu yoyamwa shock. Ma castings a mndandanda waukulu wa ma CNC lathes amalimbikitsidwa ndi nthiti kuti awonjezere kulimba ndi kukhazikika kwa kutentha. Ma castings ang'onoang'ono komanso ofanana a headstock ndi tailstock amawonjezera kulimba ndikuwonetsetsa kuti malo olondola komanso obwerezabwereza ali pamalo abwino.
Mafotokozedwe Aukadaulo
| Chinthu | Dzina | Chigawo | 208MS | 208MSY |
| Ulendo | M'mimba mwake wozungulira bedi | mm | Φ680 | Φ700 |
| M'mimba mwake wa makina ambiri | mm | Φ370 | Φ300 | |
| M'mimba mwake wozungulira kwambiri pa chogwirira chida | mm | Φ300 | Φ300 | |
| Kutalika kwakukulu kwa kukonza | mm | 420 | 400 | |
| Mtunda pakati pa malo awiri | mm | - | - | |
| Spindle Silinda Chuck | Mphuno ya spindle | ASA | A2-6 | A2-6 |
| Silinda ya hydraulic/chuck | Inchi | 8'' | 8'' | |
| M'mimba mwake mwa dzenje lozungulira spindle | mm | Φ79/66 | Φ79/66 | |
| M'mimba mwake wa ndodo yodutsa m'bowo | mm | Φ65/52 | Φ65/52 | |
| Liwiro la Spindle Max. | rpm | 4300 | 4300 | |
| Mphamvu ya mota ya spindle | kw | 18/22 | 18/22 | |
| Mphamvu ya injini ya spindle | Nm | 91-227 | 91-227 | |
| Gawo lachiwiriSpindle Silinda Chuck | Gawo lachiwiriMphuno ya spindle | ASA | A2-5 | A2-5 |
| Gawo lachiwiriSilinda ya hydraulic/chuck | Inchi | 6" | 6" | |
| Gawo lachiwiriM'mimba mwake mwa dzenje lozungulira spindle | mm | Φ56 | Φ56 | |
| Gawo lachiwiriM'mimba mwake wa ndodo yodutsa m'bowo | mm | Φ46 | Φ46 | |
| Gawo lachiwiriLiwiro la Spindle Max. | rpm | 5500 | 5500 | |
| Gawo lachiwiriMphamvu ya mota ya spindle | kw | 17.5 | 17.5 | |
| X/ZN/SAxisFeedPma aramamita | Mphamvu ya injini ya X | kw | 2.5 | 2.5 |
| Mphamvu ya injini ya Y | kw | - | 1.2 | |
| Mphamvu ya injini ya Z | kw | 2.5 | 2.5 | |
| Smphamvu ya mota | Kw | 1.2 | 1.2 | |
| Xkuyenda mozungulira | mm | 236 | 204 | |
| Ykuyenda mozungulira | mm | - | 100±50 | |
| Zkuyenda mozungulira | mm | 510 | 492 | |
| Mafotokozedwe a njanji ya X/Z axis | spec | 35 chozungulira | 35 chozungulira | |
| Mafotokozedwe a njanji ya Y axis | spec | 25 chozungulira | 25 chozungulira | |
| Ulendo wa S-axis | mm | 600 | 600 | |
| Xkusuntha mwachangu kwa axis | Mm/mphindi | 20 | 20 | |
| Zkusuntha mwachangu kwa axis | Mm/mphindi | 20 | 20 | |
| Ykusuntha mwachangu kwa axis | Mm/mphindi | - | 8 | |
| Skusuntha mwachangu kwa axis | Mm/mphindi | 24 | 24 | |
| Mphamvu ya Servo TurretPma aramamita | Mtundu wa turret yamphamvu | / | BMT55 | BMT55 |
| Siteshoni ya zida | / | 12T | 12T | |
| Mphamvu ya injini ya M | kw | 5.5 | 5.5 | |
| Mphamvu ya injini ya M axis | Nm | 35 | 35 | |
| Mutu wamagetsi Liwiro lapamwamba kwambiri | rpm | 6000 | 6000 | |
| Zofunikira za chogwirira zida cha m'mimba mwake wakunja | mm | 25*25 | 25*25 | |
| Zofunikira za chogwirira cha zida cha m'mimba mwake chamkati | mm | Φ40 | Φ40 | |
| Nthawi yosinthira zida pafupi | sekondi | 0.15 | 0.15 | |
| Kulondola kwa malo | / | ±2” | ±2” | |
| Kubwereza kulondola kwa malo | / | ± 1” | ± 1” | |
| TailstockPma aramamita | Chovala cham'mbuyo cha hydraulic chokonzedwa | / | - | - |
| Ulendo wa Tailstock Max. | mm | - |
| |
| M'mimba mwake wa manja | mm | - |
| |
| Ulendo wamanja | mm | - |
| |
| Chophimba manja | / | - |
| |
| Miyeso | Miyeso yonse | m | 2800*2100*1800 | 2700*2400*2000 |
| Kulemera kwa makina pafupifupi. | kg | 5900 | 5300 | |
| Zina | Kudula voliyumu ya thanki yamadzimadzi | L | 150 | 150 |
| Mphamvu ya pampu yamadzi yozizira | kw | 0.75 | 0.75 | |
| Voliyumu ya bokosi la hydraulic unit | L | 40 | 40 | |
| Mphamvu yamagetsi ya pampu yamafuta a hydraulic | kw | 1.5 | 1.5 | |
| Kuchuluka kwa mafuta odzola | L | 2 | 2 | |
| Mphamvu yamagetsi ya pampu yopaka mafuta yokha | kw | 50 | 50 |
Chiyambi cha Kakonzedwe
ZosavutirakoTo Use And Mmiyala yamtengo wapataliPwamphamvu
● Kapangidwe katsopano
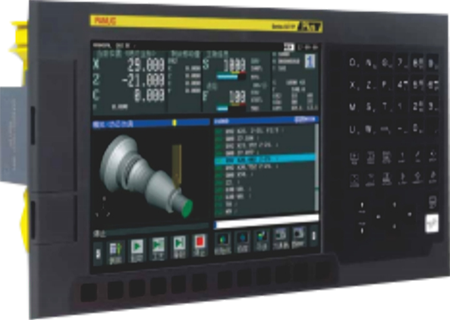
● Yokhala ndi HMI
● Yokhala ndi ukadaulo waposachedwa wa CNC ndi servo wa FANUC
● Yogwirizana ndi ntchito zomwe zimapangidwira munthu aliyense
●Kuchuluka kwa kukumbukira
KumasukaOf Use
Pewani kusokonezeka kwadzidzidzi kwa makina kudzera mu kukonza koteteza
● Ntchito zolosera zolakwika zambiri
Pezani mosavuta malo olakwika ndikufupikitsa nthawi yobwezeretsa
● Ntchito zodziwira matenda/zosamalira
Kuchita bwino kwambiri
YafupikitsidwaCycleTdzina
● Ukadaulo wokonza zinthu mogwira mtima kwambiri
Pezani njira yabwino kwambiri yogwirira ntchito
Ukadaulo wokonza zinthu zabwino pamwamba
●Kuzindikira/kukonza matenda
PamwambaOkugawaRkudya
Nthawi zonse thandizani ntchito zosiyanasiyana pamalo opangira zinthu
●FANUC
Zopangidwira munthu aliyenseSkrienIs EasierTo Use
● Ntchito yokhazikika yokhazikika
Ntchito zoyendetsera ntchito za IoT
● Chithandizo cha maukonde osiyanasiyana omwe ali pamalopo
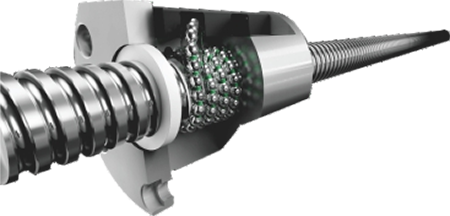
THKBzonseSogwira ntchito
·C3 grade, pogwiritsa ntchito screw ya mpira yolondola kwambiri, yokhala ndi nut pre-loading ndi screw pre-tension treatment kuti ichotse backlash ndi kukwera kwa kutentha, kusonyeza malo abwino kwambiri komanso kulondola kobwerezabwereza.
·Kuyendetsa mwachindunji kwa injini ya Servo kuti muchepetse vuto la backlash.
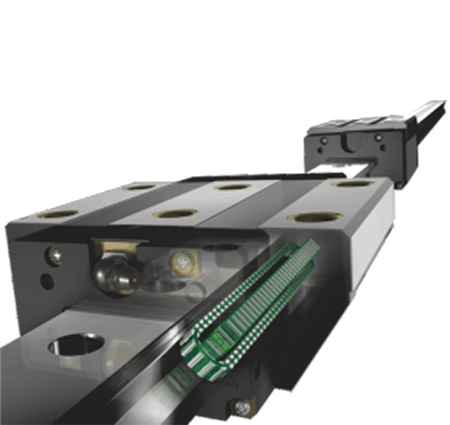
THKRollerLosamvaGuide
·Gawo la P lolimba kwambiri la SRG, lolunjika bwino, lolunjika bwino, lodula arc, lodula bevel, kapangidwe ka pamwamba ndi kofanana. Koyenera kugwiritsidwa ntchito mwachangu kwambiri, kuchepetsa kwambiri mphamvu ya mahatchi yoyendetsa yomwe imafunika pazida zamakina a CNC.
·Kugubuduzika m'malo motsetsereka, kutayika pang'ono kwa kukangana, kuyankha movutikira, kulondola kwambiri. Imatha kunyamula katunduyo mbali imodzi nthawi imodzi, ndipo malo olumikizirana ndi njanji akadali olumikizana ndi mfundo zambiri panthawi yonyamula katundu, ndipo kulimba kwa kudula sikudzachepetsedwa.
·Yosavuta kusonkhanitsa, yosinthasintha kwambiri, komanso kapangidwe kosavuta ka mafuta; kuchuluka kwa kusweka kwake ndi kochepa kwambiri ndipo nthawi yogwiritsira ntchito ndi yayitali.
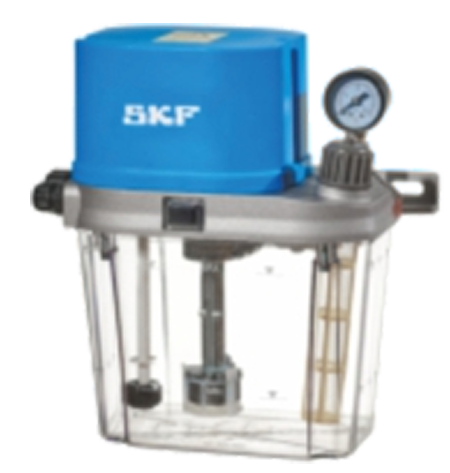
SKFBzokolola/OkudwalaMchotupa
·Chodzola mafuta chokha chimakwaniritsa zosowa za ntchito zosiyanasiyana, choyenera kugwiritsidwa ntchito m'njira zosiyanasiyana, zinthu zodalirika, komanso chosinthasintha.
·Kukwaniritsa zosowa za mafuta odzola pa kutentha kwambiri, kugwedezeka kwamphamvu komanso malo oopsa.
Malo aliwonse opaka mafuta amagwiritsa ntchito chogawa chofanana cha volumetric kuti chiwongolere kuchuluka kwa mafuta, ndipo makina a CNC lathe amatha kuwongoleredwa ndi PLC kuti apereke mafuta molondola.
TurretDdongosoloPmagwiridwe antchito
Kapangidwe ka Y-axis kogwirizana ndi kolimba kwambiri, kolemera, ndipo kamagwira ntchito bwino kuposa Y-axis yolumikizirana.
·Kukonza bwino komanso kosalala kwa mawonekedwe a contour
·N'zosavuta kukonza malo opindika komanso ozungulira
Poyerekeza ndi "interpolation Y", "positive Y" ili ndi ubwino woonekeratu pa plane milling. Kuyenda kwa "positive Y" Y-axis kumakhala kolunjika ku X-axis ndipo ndi kuyenda kwa single-axis. Kuyenda kwa "interpolation Y" Y-axis ndiko kulumikiza mzere wowongoka kudzera mu kuyenda kwa X-axis ndi Y-axis nthawi imodzi. Poyerekeza ndi "positive Y" kuti mphero ikhale yosalala, kukonza kwa "positive Y" axis kumakhala kowala komanso kosalala.
MwachindunjiDyendaSyogwirizanaEmagetsiSpindle
Kulimba kwambiri, mphamvu yayikulu, kugwira ntchito bwino, kumaliza bwino, kulongosola molondola.
Zigawo zonse zazikulu za makina zimapangidwa ndi chitsulo chopangidwa ndi HT300 chomwe chili ndi mphamvu yoyamwa mphamvu kwambiri.
Mbali za zida zamakina zokhala ndi ma spindle amagetsi oyendetsedwa mwachindunji
●Kulondola kwa malo a maginito a mphete yowonjezera (sine ndi cosine): masekondi 20 a arc,
Kulondola kwa C-axis indexing: masekondi 40 a arc
● Kuthamanga kwachangu poyankha poyambira, kusunga nthawi ya zida zamakina ndikukweza bwino mphamvu zopangira
● Katundu wochepa wodula, kusunga mphamvu ndi kusunga mphamvu, kuteteza bwino zida zamakina ndi moyo wautali wautumiki
● Kuchotsa bwino kugwedezeka kwa spindle, zotsatira zabwino zogwirizanitsa, kutha bwino, ndikuwongolera kutha kwa pamwamba pa zinthu zogwirira ntchito
(Ubwino wotembenuza m'malo mopera, mawonekedwe olimba, kuuma kwa pamwamba pa Ra 0.2μm)
· Mota ya spindle ili ndi makina oziziritsira kuti ichepetse mphamvu ya kutentha ndikuwonetsetsa kuti spindle ikupitiliza kugwira ntchito pa kutentha kosasintha.
(Kulondola kwa kuthamanga kwa mphuno kuli mkati mwa 0.002mm, kuonetsetsa kuti kulondola kwake kuli kokhazikika)
· Chopindika cholumikizidwa kumbuyo cholumikizidwa mwachindunji, chosavuta kuyika ndi kukonza
· A2-5: 7016AC-kutsogolo ziwiri kumbuyo ziwiri
· A2-6: kutsogolo NN3020+100BAR10S, kumbuyo NN3018
A2-8: kutsogolo NN3024+BT022B*2, kumbuyo NN3022
Zolemera-DutyCastIronBaseAndCzinthu
Ma castings onse amakonzedwa bwino pogwiritsa ntchito finite element analysis (FEA) kuti achepetse kupotoka ndi mphamvu yoyamwa shock. Ma castings a mndandanda waukulu wa ma lathe amalimbikitsidwa ndi nthiti kuti awonjezere kulimba ndi kukhazikika kwa kutentha. Ma castings ang'onoang'ono komanso ofanana a headstock ndi tailstock amawonjezera kulimba ndikuwonetsetsa kuti malo olondola komanso obwerezabwereza ali pamalo abwino.
| Chinthu | Dzina | Chigawo | 208MS | 208MSY |
| Ulendo | M'mimba mwake wozungulira bedi | mm | Φ680 | Φ700 |
| M'mimba mwake wa makina ambiri | mm | Φ370 | Φ300 | |
| M'mimba mwake wozungulira kwambiri pa chogwirira chida | mm | Φ300 | Φ300 | |
| Kutalika kwakukulu kwa kukonza | mm | 420 | 400 | |
| Mtunda pakati pa malo awiri | mm | - | - | |
| Chokulungira Silinda Chuck | Mphuno ya spindle | ASA | A2-6 | A2-6 |
| Silinda ya hydraulic/chuck | Inchi | 8'' | 8'' | |
| M'mimba mwake mwa dzenje lozungulira spindle | mm | Φ79/66 | Φ79/66 | |
| M'mimba mwake wa ndodo yodutsa m'bowo | mm | Φ65/52 | Φ65/52 | |
| Liwiro la Spindle Max. | rpm | 4300 | 4300 | |
| Mphamvu ya mota ya spindle | kw | 18/22 | 18/22 | |
| Mphamvu ya injini ya spindle | Nm | 91-227 | 91-227 | |
| Chopindika Chaching'ono Silinda Chuck | Mphuno ya Sub-Spindle | ASA | A2-5 | A2-5 |
| Silinda/chuck ya Sub-Hydraulic | Inchi | 6” | 6” | |
| M'mimba mwake wa Sub-Spindle kudzera m'bowo | mm | Φ56 | Φ56 | |
| Chingwe cha Sub-Max. chodutsa m'mimba mwake mwa dzenje | mm | Φ46 | Φ46 | |
| Liwiro la Sub-Spindle Max. | rpm | 5500 | 5500 | |
| Mphamvu ya injini ya Sub-Spindle | kw | 17.5 | 17.5 | |
| Magawo a X/ZN/S Axis Feed | Mphamvu ya injini ya X | kw | 2.5 | 2.5 |
| Mphamvu ya injini ya Y | kw | - | 1.2 | |
| Mphamvu ya injini ya Z | kw | 2.5 | 2.5 | |
| Mphamvu ya galimoto ya S | Kw | 1.2 | 1.2 | |
| Ulendo wa X axis | mm | 236 | 204 | |
| Ulendo wa Y axis | mm | - | 100±50 | |
| Ulendo wa Z axis | mm | 510 | 492 | |
| Mafotokozedwe a njanji ya X/Z axis | spec | 35 chozungulira | 35 chozungulira | |
| Mafotokozedwe a njanji ya Y axis | spec | 25 chozungulira | 25 chozungulira | |
| Ulendo wa S-axis | mm | 600 | 600 | |
| Kusuntha mwachangu kwa X axis | Mm/mphindi | 20 | 20 | |
| Kusuntha mwachangu kwa axis ya Z | Mm/mphindi | 20 | 20 | |
| Kusuntha mwachangu kwa Y axis | Mm/mphindi | - | 8 | |
| Kusuntha mwachangu kwa S axis | Mm/mphindi | 24 | 24 | |
| Mphamvu ya Servo Magawo a Turret | Mtundu wa turret yamphamvu | / | BMT55 | BMT55 |
| Siteshoni ya zida | / | 12T | 12T | |
| Mphamvu ya injini ya M | kw | 5.5 | 5.5 | |
| Mphamvu ya injini ya M axis | Nm | 35 | 35 | |
| Mutu wamagetsi Liwiro lapamwamba kwambiri | rpm | 6000 | 6000 | |
| Zofunikira za chogwirira zida cha m'mimba mwake wakunja | mm | 25*25 | 25*25 | |
| Zofunikira za chogwirira cha zida cha m'mimba mwake chamkati | mm | Φ40 | Φ40 | |
| Nthawi yosinthira zida pafupi | sekondi | 0.15 | 0.15 | |
| Kulondola kwa malo | / | ±2” | ±2” | |
| Kubwereza kulondola kwa malo | / | ± 1” | ± 1” | |
| Magawo a Tailstock | Chovala cham'mbuyo cha hydraulic chokonzedwa | / | - | - |
| Ulendo wa Tailstock Max. | mm | - | ||
| M'mimba mwake wa manja | mm | - | ||
| Ulendo wamanja | mm | - | ||
| Chophimba manja | / | - | ||
| Miyeso | Miyeso yonse | m | 2800*2100*1800 | 2700*2400*2000 |
| Kulemera kwa makina pafupifupi. | kg | 5900 | 5300 | |
| Zina | Kudula voliyumu ya thanki yamadzimadzi | L | 150 | 150 |
| Mphamvu ya pampu yamadzi yozizira | kw | 0.75 | 0.75 | |
| Voliyumu ya bokosi la hydraulic unit | L | 40 | 40 | |
| Mphamvu yamagetsi ya pampu yamafuta a hydraulic | kw | 1.5 | 1.5 | |
| Kuchuluka kwa mafuta odzola | L | 2 | 2 | |
| Mphamvu yamagetsi ya pampu yopaka mafuta yokha | kw | 50 | 50 |
Magulu a zinthu
-

VC Series High Kulimba CNC Machining Center ndi ...
-

HP Series Horizontal Moving Column Linear Guide...
-

Chitsogozo cha Linear cha HT Series Horizontal Moving Column ...
-

VS Series Makina Olemera a CNC Okhala ndi Njira Zinayi ...
-

Malo Opangira Machining a CNC a V Series okhala ndi Kulimba Kwambiri
-

Malo Opangira Machining a CNC a X Series Double Column
-

Malo Opangira Machining a CNC a 5-Axis TKG1600
-

CNC Yozungulira Yotembenuza ndi Kupukuta Composite Cent ...
-

High Speed CNC Machining Center GM Series
-

Mndandanda wa GT wa High Speed CNC Milling
-

Lathe ya CNC Yokhala ndi Spindle Yawiri SK32
-

Malo Opangira Machining a CNC Oyima RFTV510 a Wheel ...